
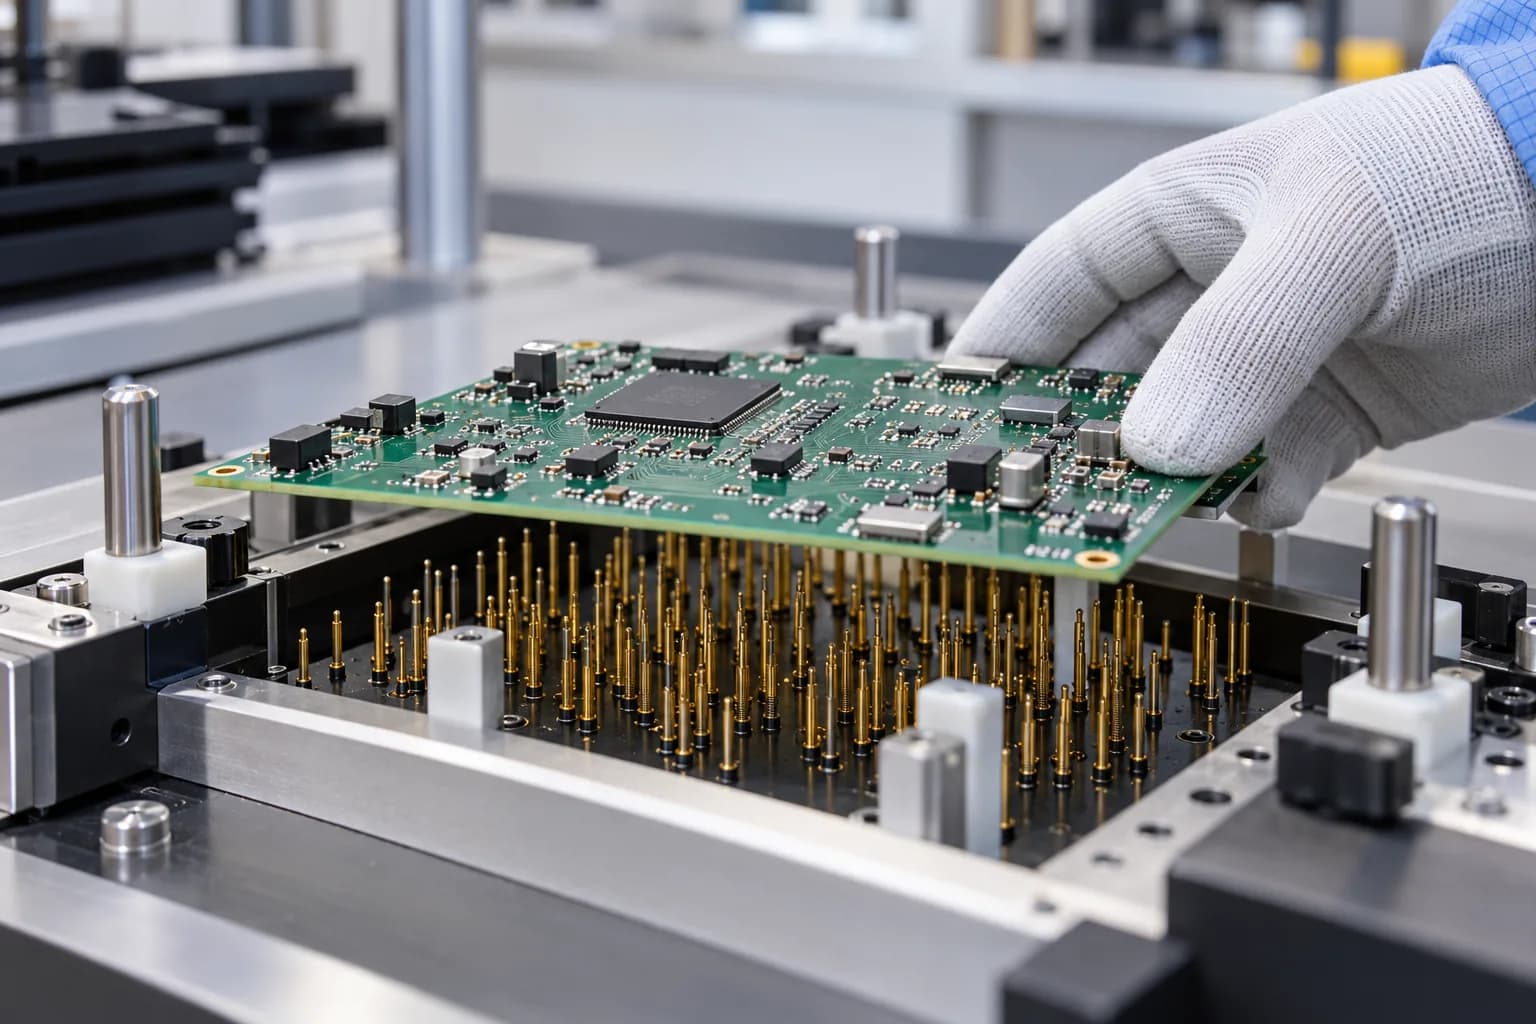
Bir kartın çalışması, üretimin doğrulandığı anlamına gelmez
Laboratuvarda çalışan bir kart; elle düzeltilmiş lehim, seçilmiş bileşen ve ideal besleme koşulları sayesinde beklenen davranışı gösterebilir. Seri üretimdeyse montaj toleransı, bileşen dağılımı, programlama adımları ve operatör değişkenliği devreye girer. Prototipin başarısı mimarinin belirli koşullarda mümkün olduğunu gösterir; her üretilen birimin aynı sınırları karşılayacağını göstermez. Bu nedenle tasarım doğrulaması ile üretim taraması farklı amaçlarla planlanmalıdır.
İyi bir üretim testi, cihazın ekranda açıldığını görmenin ötesine geçer. Hangi kusurun hangi ölçümle yakalanacağı, hangi kusurların test dışında kaldığı ve hatalı test düzeneğinin nasıl fark edileceği yazılır. İlk hedef bütün işlevleri uzun süre çalıştırmak değildir; en önemli üretim hatalarını süre ve maliyet bütçesi içinde güvenilir biçimde ayırmaktır. Test istasyonu da bu ölçüm sisteminin bir parçasıdır.
Test kapsamını işlev listesinden değil hata modelinden çıkarın
Önce olası hata sınıfları çıkarılır: açık veya kısa devre, ters bileşen, yanlış değer, programlanmamış bellek, kopuk haberleşme hattı ve analog kazanç sapması farklı gözlemler gerektirir. Bir LED'in yanması bütün besleme hatlarını veya bütün sensör kanallarını doğrulamaz. Her gereksinim için uyarım, gözlem noktası, kabul sınırı ve test önkoşulu belirlenir. Böylece işaretlenmiş kutular yerine gerçek bir kapsama matrisi oluşur.
Elektriksel bağlantı testi, optik inceleme ve fonksiyon testi birbirinin tam karşılığı değildir. Örneğin boşta doğru gerilim veren bir besleme yük altında çökebilir; geri döngü testi geçen bir port dış konektörde kesik olabilir. Uyarım ve ölçümün nereden yapıldığı önemlidir. Bir iç test noktası kullanıldığında dış arayüzün hangi bölümünün kapsam dışında kaldığı açıkça belirtilmelidir; testin adı kapsamın kanıtı sayılmaz.
| Hata | Uyarım ve gözlem | Kapsam sınırı |
|---|---|---|
| Besleme çökmesi | Tanımlı yükte gerilim ve akım | Bütün sıcaklık koşullarını doğrulamaz |
| Analog kazanç hatası | Birden fazla referans giriş | Referans ve fikstür belirsizliği kalır |
| Konektör yolu kesik | Dış arayüzden uçtan uca test | Mekanik ömrü tek başına doğrulamaz |
Test edilebilirlik PCB yerleşiminde başlar
Güç hatlarına, programlama arayüzüne ve kritik sinyallere erişim tasarım sırasında ayrılır. Prob aralığı, mekanik destek, temas kuvveti ve kartın bükülmesi birlikte düşünülür. Test için eklenen nokta yüksek hızlı veya hassas analog hattı bozabilir; erişim kolaylığı elektriksel tasarımdan bağımsız değildir. Konektör üzerinden test, bazı projelerde prob yatağından daha uygun olabilir. Seçim adet, kapsam ve çevrim süresine göre yapılır.
Kart kimliği ve programlama yolu da tasarıma dahildir. Seri numarası yalnızca etikette kalırsa firmware veya test sonucu yanlış birime bağlanabilir. İstasyonun kartı hangi noktada tanıdığı, kimliği kimin oluşturduğu ve yeniden programlamada nasıl koruduğu belirlenir. Revizyon değiştiğinde aynı fikstürün yanlış kartı kabul etmemesi için mekanik ve yazılımsal kontroller eklenir. Üretim dosyası ile test reçetesi birlikte sürümlenir.
Fikstür hatası ürün hatasına benzer görünebilir
Aşınan prob, kirli temas, gevşek kablo veya referans kayması yanlış ret üretebilir. Bazen de iki kanal arasındaki istenmeyen bağlantı hatalı kartı geçirir. İstasyonun işe başlama kontrolü yalnızca bir sağlam kartı çalıştırmaktan oluşmamalıdır. Bilinen sağlam örnek yanında bilinen kusur senaryoları veya uygun simülasyonlarla testin hata yakalama davranışı da doğrulanır. Referans kartının kendisi sınırsız süre değişmez kabul edilmez.
Operatör bir testi tekrar ettiğinde ilk sonucun silinmesi izlenebilirliği bozar. İlk geçiş, tekrar test ve onarım sonrası test ayrı kayıtlardır. Aralıklı temas sorunlarını yalnızca son başarılı sonucu saklayarak çözmek mümkün değildir. İstasyon, fikstür, ölçüm cihazı ve yazılım sürümü kayda bağlanır; hataların belirli bir vardiya veya fikstürde kümelenip kümelenmediği daha sonra incelenebilir. Bu yaklaşım gereksiz ürün sökümünü de azaltabilir.
Kabul sınırı ile ölçüm belirsizliğini ayırın
Ürün gereksinimi 3,20–3,40 V gibi bir sınır tanımlıyorsa ölçüm cihazının ve fikstürün belirsizliği karara eklenir. Sınıra çok yakın bir sonuç, ek basamak göstermekle kesinleşmez. Referans kaynağı, kablo düşümü, sıcaklık ve ölçüm tekrarlanabilirliği incelenir. Koruma payı kullanılması yanlış kabul riskini azaltabilir ama sağlam birimlerin reddini artırabilir; bu karar açık bir kabul politikası gerektirir.
Burada ürün toleransı ile istasyonun gözlenen dağılımını birbirine eşitlemek tehlikelidir. İlk partideki sonuçlara bakıp sınırı otomatik genişletmek kusuru normalleştirebilir. Tasarım sınırı, ölçüm yöntemi ve üretim süreci ayrı değişkenlerdir. Sınır değişikliği teknik gerekçeyle ve revizyon kaydıyla yapılır. Ölçüm belirsizliğini raporlamak belirli bir sertifika veya akreditasyon bulunduğu anlamına gelmez; yalnızca kararın dayanağını görünür kılar.
Bölüm kaynakları: NIST · Measurement uncertainty ↗
%96,3 geçiş oranı neden kalite garantisi değildir?
Tamamen varsayımsal 1.000 kartın 30'u kusurlu olsun. Test bunların 27'sini yakalıyor ve 970 sağlam karttan 10'unu yanlış reddediyor. Kabul edilen 963 kartın içinde 3 kusurlu kart kalır. İlk geçiş oranı %96,3 olsa da kabul edilenler içindeki kusur oranı 3/963 ≈ %0,312'dir. İlk oran üretim akışını, ikinci oran dışarı kaçan kusuru anlatır; aynı kavram değildir.
Gerçek üretimde hangi kartların gerçekten kusurlu olduğunu bağımsız olarak bilmek zordur. Bu nedenle örnekteki sayılar ölçülmüş başarı olarak sunulamaz. Hata ekleme deneyleri seçilmiş hata sınıfları için duyarlılığı gösterebilir; bilinmeyen bütün kusurları temsil etmez. Sahadan dönen birimler ve onarım bulguları test kapsamını geliştirmek için kullanılır. Geçiş oranı tek başına testin neyi kaçırdığını söylemez; yüksek oran bazen yetersiz taramanın sonucudur.
const assert = require('node:assert/strict');
// An illustrative accounting exercise, not a reliability estimator.
function screen(total, defective, detectedDefects, falseRejects) {
  for (const n of [total, defective, detectedDefects, falseRejects])
    assert(Number.isInteger(n) && n >= 0);
  assert(total > 0 && defective <= total);
  assert(detectedDefects <= defective);
  const good = total - defective;
  assert(falseRejects <= good);
  const escapes = defective - detectedDefects;
  const acceptedGood = good - falseRejects;
  const accepted = acceptedGood + escapes;
  return {
    accepted, escapes,
    firstPassYield: accepted / total,
    outgoingDefectFraction: accepted ? escapes / accepted : null,
    falseRejectFraction: good ? falseRejects / good : null,
  };
}
const result = screen(1000, 30, 27, 10);
assert.equal(result.accepted, 963);
assert.equal(result.escapes, 3);
assert.equal(result.firstPassYield, 0.963);
assert(Math.abs(result.outgoingDefectFraction - 3 / 963) < 1e-12);
assert.throws(() => screen(1000, 30, 31, 0));
assert.throws(() => screen(1000, 30, 27, 971));
console.log(result);
Üretim kaydı sadece geçti/kaldı alanı değildir
Birim kimliği, kart revizyonu, firmware özeti, test reçetesi, zaman, istasyon ve ölçülen değerler birlikte tutulur. Hata kodu yalnızca test numarası değil, ölçüm ve beklenen sınırla ilişkili olmalıdır. Kayıt daha sonra bir partinin hangi revizyonda ve hangi programla üretildiğini cevaplayabilmelidir. Üretim sırasında bağlantı yoksa yerel kayıt ve merkezle eşleme davranışı da tasarlanır; veri kaybı görünmez bırakılmaz.
Özel tasarım dosyaları, bileşen listesi ve üretim ayrıntıları kamuya açık teknik içerikten ayrı tutulur. İzlenebilirlik için her sırrı paylaşmak gerekmez; doğru rolün doğru kayda erişmesi gerekir. Müşteriye teslim edilecek kayıt alanları ve saklama süresi proje başında belirlenir. Böylece bakım ekibi hangi birimde hangi değişikliğin yapıldığını anlayabilir, ancak kuruma özel elektronik tasarım gereksiz yere yayımlanmaz.
Üretime geçişte istenecek kanıtlar
Üretim adayı için gereksinim-kusur-test eşlemesi, fikstür kontrol planı ve sınır kararları incelenir. Programlama hatası, yanlış revizyon, tekrarlı kimlik ve iletişim kesintisi gibi olumsuz senaryolar da çalıştırılır. Çevrim süresi gerçek iş akışında ölçülür; operatörün kartı yerleştirme ve kayıt doğrulama süreleri hesaba katılır. Hızlı bir ölçüm adımı, hızlı ve güvenilir bir istasyonla aynı şey değildir.
Kabul planı geçiş oranından daha geniştir: hangi kusurun kanıtla yakalandığı, hangi belirsizliğin kaldığı ve kimin değişiklik yetkisi olduğu açıklanır. İlk üretim partisi, kapsamı kontrollü biçimde doğrulamak için kullanılabilir. Pilot sonuçları bütün ömür ve çevre koşulları için garantiye dönüştürülmez. Aşağıdaki sorular, tasarım ve üretim ekiplerinin aynı teknik beklentide buluşmasına yardımcı olur; sayısal eşikler her üründe ayrıca belirlenmelidir.
- Her kritik kusur için uyarım, gözlem ve kapsam sınırı tanımlı mı?
- Fikstürün yanlış kabul ve yanlış ret davranışı incelendi mi?
- İlk sonuç, tekrar test ve onarım kaydı ayrı korunuyor mu?
- Üretim dosyası, firmware ve test reçetesi aynı birim kaydına bağlı mı?
Gokbilge Tech bu geçişte nerede katkı sağlar?
Gokbilge Tech bağımsız bir yazılım ve donanım evi olarak şematik ve PCB tasarımı, üretim koordinasyonu, firmware, programlama ve test düzeneklerini birlikte ele alır. Yerli mühendislik katkısı yalnızca karta logo basmak değil; gereksinim, revizyon, ölçüm ve bakım bilgisini sahiplenmektir. Küresel bileşen kullanımı bu katkıyı ortadan kaldırmaz; bileşenin kaynağı ile sistemin tasarım sorumluluğu açık biçimde ayrılmalıdır.
Görüşmeye bir örnek kart, kullanım senaryosu, mevcut hata kayıtları ve hedef üretim akışıyla başlanabilir. Paylaşılacak özel dosyaların kapsamı önceden belirlenir. İlk teknik çıktı eksik test erişimleri, açık hata sınıfları ve gerekli fikstür yaklaşımını ortaya koyabilir. Buradaki örnek herhangi bir Gokbilge ürününün ölçülmüş üretim başarısı değildir; hizmet kapsamının nasıl somutlaştırılabileceğini gösteren bir mühendislik yöntemidir.
Teknik kaynaklar
Bu yaklaşımı kendi sisteminize uyarlamak ister misiniz?
Teknik ihtiyacınızı paylaşın →